全国咨询热线:18630882198
POE具有良好的弹性、柔韧性和低温性能,可用于改性材料、发泡制品、电线电缆、汽车零部件及薄膜等领域。随着生产装置向连续化和规模化方向发展,聚合物在脱挥、过滤、输送和造粒环节中的压力与流量控制,成为影响产线运行状态的重要因素。
POE物料的流变状态会受到温度、残余挥发分、产品牌号和生产负荷等因素影响。经过脱挥处理后,物料黏度通常会有所升高。若输送管道较长,或者后端配置过滤器、换网器和切粒模头,系统阻力也会随之增加。仅依靠螺杆或设备内部压力推动熔体,容易出现出口压力波动、流量不均和设备负荷偏高等情况。
熔体泵承担增压与输送任务
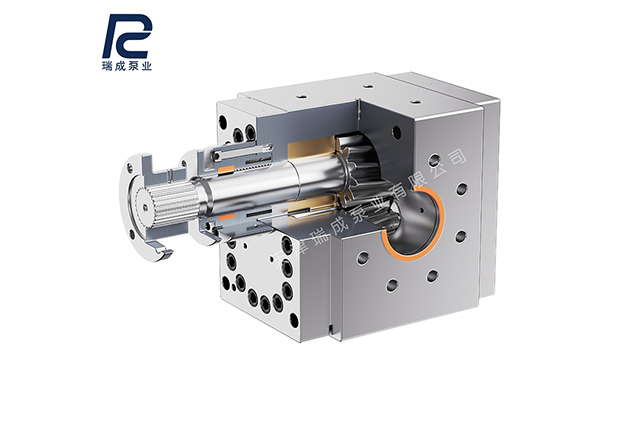
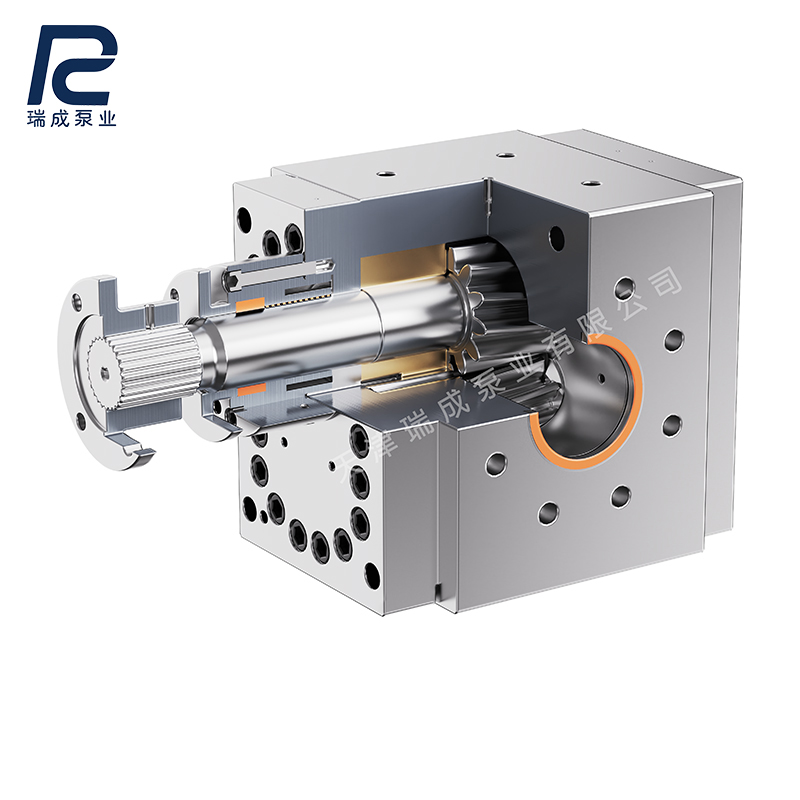
熔体泵可根据工艺布局,安装在脱挥设备、挤出设备与过滤系统之间,也可以布置在换网器或切粒模头前端。泵内齿轮转动时,物料进入齿槽,并沿泵腔输送到出口,从而建立下游设备所需的压力。
在相对稳定的转速下,熔体泵能够输出较为均匀的流量,减少上游压力变化对后端工序的影响。对于连续运行的POE生产线,这种输送方式有助于过滤、换网和造粒环节保持相对稳定的进料状态。
分担上游设备的建压负荷
过滤精度提高、滤网使用时间增加或模头流道较细时,后端阻力会逐步增大。如果全部压力都由挤出机或脱挥设备承担,可能导致螺杆负荷上升,并影响物料在前端设备中的停留和混合状态。
配置熔体泵后,可以由泵体承担部分建压任务,使上游设备更专注于塑化、混合和脱挥。螺杆转速与出口压力不再过度绑定,也便于生产人员根据不同POE牌号调整运行参数。
改善流量波动问题
规模化生产对连续性有较高要求。进料量、温度或物料黏度发生变化时,熔体泵可配合入口压力、出口压力和转速控制,对输出量进行调节。通过压力传感器、变频驱动和控制系统联动,可以减少流量忽高忽低的情况,为后续切粒提供较平稳的供料条件。
不过,熔体泵并不是独立运行的设备。入口供料不足、温度设置不合理或转速过高,都可能影响泵的工作状态。因此,泵速需要与上游产量、物料黏度和后端阻力相匹配。
结合POE工况选择泵体结构
POE生产线选配熔体泵时,需要确认物料温度、黏度、产量、入口压力、出口压力、残余挥发分及连续运行时间。泵体排量过小,可能难以满足产量要求;排量过大而长期低速运行,也不利于发挥设备性能。
同时,还要结合物料特性选择齿轮结构、轴套材料、密封形式和加热方式。对于需要连续生产的装置,可配套电机、减速机、联轴器、压力检测及电控系统,使泵组与整条生产线保持协调运行。
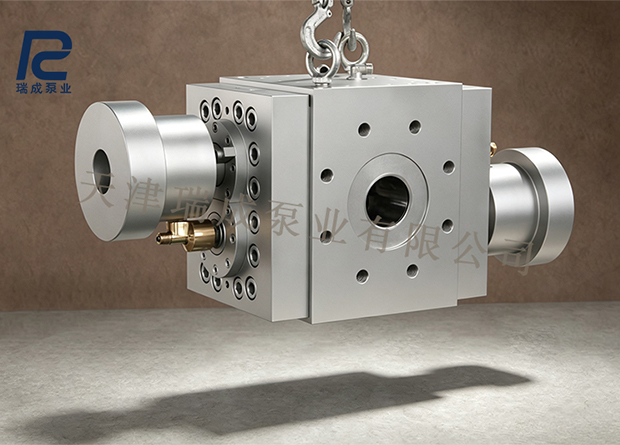
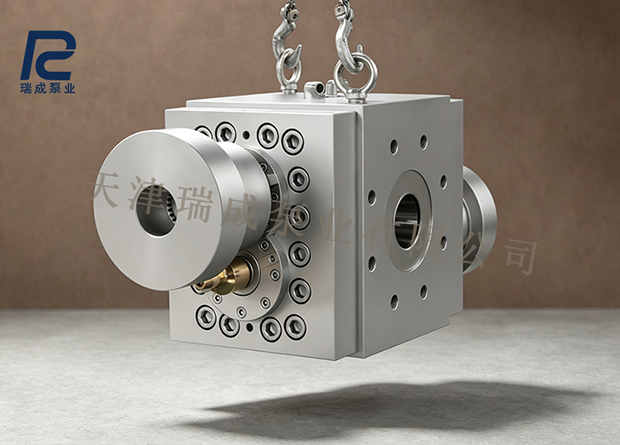
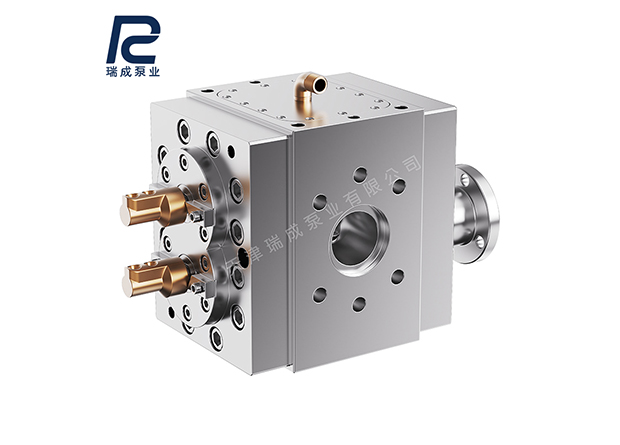
天津瑞成泵业可根据POE生产线的物料参数、工艺流程和安装位置,提供熔体泵泵头或成套泵组配置方案,为脱挥后输送、过滤增压及造粒供料等环节提供设备配套参考。
 扫一扫咨询微信客服
服务热线