全国咨询热线:18630882198
挤出生产线增压,不是把螺杆转速调高就能解决。压力上来了,片材厚薄不均、管材壁厚波动、造粒料条粗细变化等问题,仍可能反复出现。挤出产线要保持稳定出料,需要让塑化、过滤、熔体泵和模头供料相互配合,先找到波动原因,再调整设备参数。
一、挤出压力波动,先看发生在哪一段
挤出机既要完成物料塑化和混合,也要克服滤网、连接流道与模头的阻力。原料状态变化、喂料不均、滤网杂质积聚,都可能引起挤出压力波动。
如果过滤前压力持续升高,而后端出料减少,应检查滤网是否堵塞;如果压力跟着喂料节奏起伏,则需要排查供料和塑化状态。对于已经配套熔体泵的挤出产线,还要结合泵前、泵后压力判断,不能只盯着一块压力表反复调速。
二、挤出产线配泵,让塑化与增压各有侧重
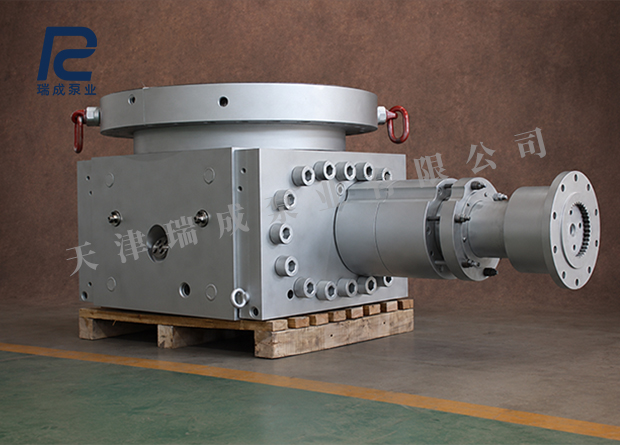
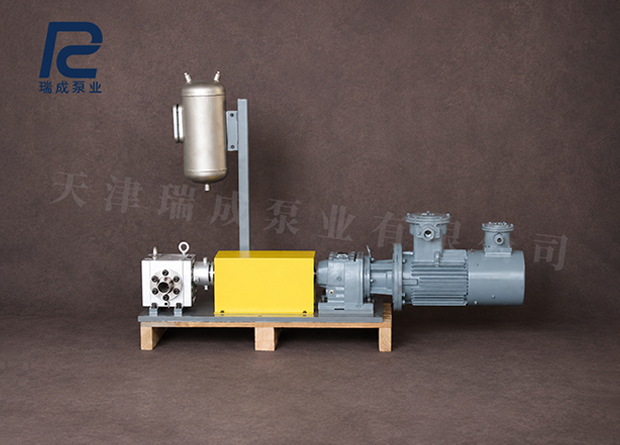
对于模头供料稳定性要求较高的挤出产线,可以根据工况,在挤出机与模头之间配置熔体泵。由熔体泵承担部分增压任务,螺杆运行参数则结合塑化、混合和排气情况调整。
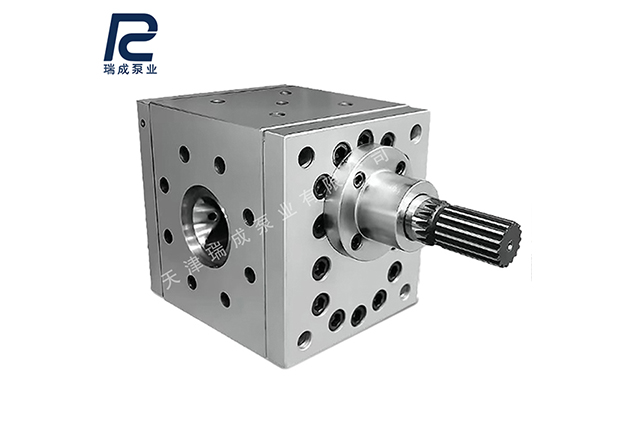
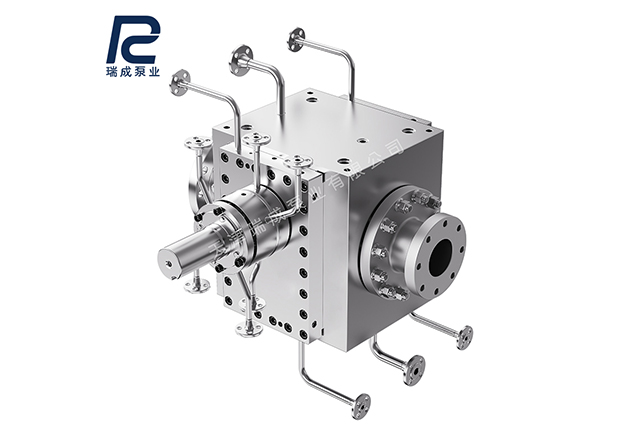
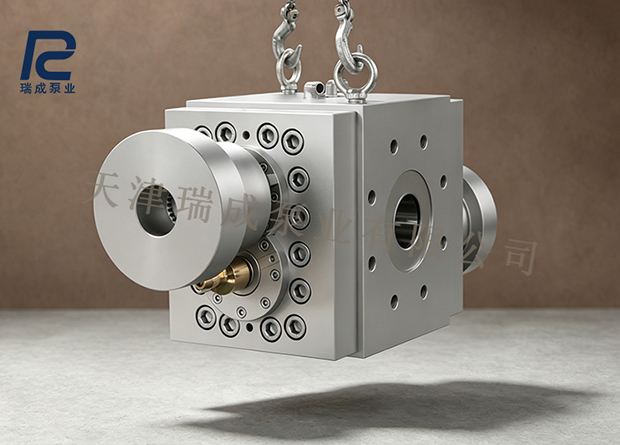
熔体泵依靠齿轮转动输送物料。在入口供料充足、加工温度合适的条件下,通过调节转速控制输送量,有助于减小前端波动对模头出料的影响。
挤出稳压泵的配置重点,是让压力和输送量满足生产需求。压力并非越高越好,也不能依靠提高熔体泵转速弥补前端缺料。
三、熔体泵配套过滤,关注泵前供料
原料中含有金属碎屑、砂粒等硬质杂质时,需要同时考虑熔体过滤系统,减少杂质进入熔体泵和模头。
常见配置是在熔体泵前设置换网器,但具体顺序仍应结合物料、设备结构和清理要求确定。熔体泵配套过滤时,除了过滤精度,还要考虑有效过滤面积、处理量和换网方式。
运行中应关注过滤压差和泵前供料状态。滤网堵塞后,进入熔体泵的物料可能减少,此时继续提速容易加重供料不足。及时换网、保持入口条件稳定,才能让挤出产线连续运行更有保障。
四、不同挤出产线,配泵关注点不同
片材计量泵的配置,需要结合片材宽度、厚度和小时产量,关注供料波动对片材厚度的影响。管材挤出稳压,应结合模头压力和牵引速度,观察壁厚变化。造粒出料不稳,则需要同时检查原料、过滤阻力、塑化状态与切粒条件。
熔体泵能够改善供料条件,但片材厚度偏差、管材壁厚不均,也可能与模头流道、温度分布和后端牵引有关,需要一起排查。
确定挤出产线配泵方案前,建议整理物料名称、小时产量、加工温度、入口压力和模头阻力,并说明现有问题,方便匹配熔体泵规格与驱动配置。
五、熔体泵联动控制,减少反复调机
熔体泵投入使用前,应按要求完成预热,确认物料正常进入,再逐步调整转速。运行时结合泵前压力、出口压力和电机负荷观察状态,避免前端供料与后端输送不匹配。
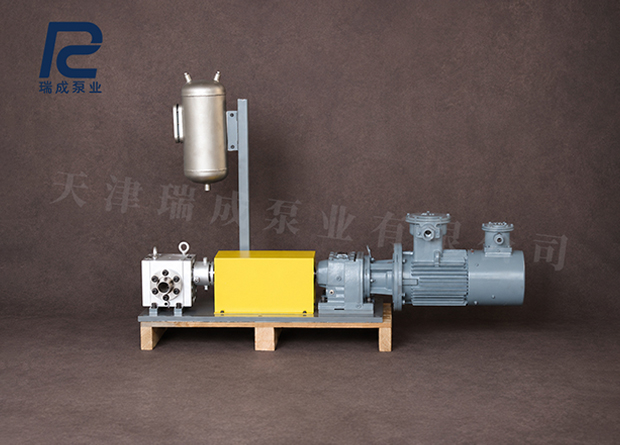
对于需要连续稳定生产的挤出产线,可根据设备条件配置熔体泵联动控制,通过泵前压力反馈协调螺杆供料与泵的输送量,让挤出稳流系统的调整更有依据。
天津瑞成泵业可结合片材、管材、型材及造粒等挤出产线工况,提供熔体泵与换网器配套建议。做好挤出生产线增压,需要把供料、塑化、过滤和控制一起安排,让模头获得更稳定的物料供应。
 扫一扫咨询微信客服
服务热线