全国咨询热线:18630882198
胶黏剂定量输送不准,现场常见的表现是:同样的运行时间,出胶重量却有差别;刚调好的上胶量,生产一段时间又发生偏移。遇到出胶量不准,反复调整转速只能暂时补偿,还需要查清进料、温度、压差和计量方式有没有变化。
一、胶水定量不准,先看泵入口能不能供上料
齿轮计量泵依靠齿间容积输送胶液,前提是胶液能够充分进入泵腔。如果胶液黏度较高、进料管过细,或者入口滤网堵塞,齿间充填就可能不足。此时继续提高转速,实际出胶量未必按比例增加。
排查胶水定量不准,可以先检查料位、入口压力、过滤阻力和接头密封情况。换桶后出现出胶断续,还要关注管路内是否夹带空气。先把供料条件稳定下来,再调整输出参数,才有判断依据。
二、出胶忽多忽少,要核对胶液实际温度
热熔胶供胶不稳,有时与加热状态有关。胶箱显示温度正常,并不代表泵体、软管和出胶口都已经充分受热。局部温度偏低,胶液流动阻力会增加;温度发生变化,黏度和泵内回流情况也可能跟着改变。
对于需要加热的胶黏剂,应按材料工艺要求检查各段温度和保温情况。不能为了让胶液流得更快,就随意提高温度,还要考虑材料的热稳定性和允许停留时间。
三、胶泵流量偏小,不能只盯着电机转速
齿轮泵的理论流量由每转排量与转速共同决定,但实际输出还受黏度、进出口压差和内部间隙影响。使用后出现胶泵流量偏小,需要区分是入口供料不足、下游阻力增加,还是齿轮与侧板磨损造成的内部泄漏增大。
如果更换喷嘴、调整管路后胶量发生变化,应同步记录泵前、泵后压力。压力数据与出胶重量放在一起比较,比单看转速更容易找到原因。
四、上胶量不均,要把线速度一起考虑
连续涂胶时,单位长度上的胶量同时取决于供胶流量和生产线速度。泵的输出没有变化,线速度提高,每米材料分到的胶量就会减少。
因此,排查上胶量不均,除了检查胶水定量泵,还要核对泵速与线速度是否匹配。间歇施胶则需要关注阀门响应、管路余压和启停延迟,不能只靠设定运行时间判断每次胶量。
五、定量供胶,少不了实际称重校准
在胶液温度、压力和运行状态稳定后,可以按固定时间或固定次数收集胶液,多次称重并记录结果。如果工艺要求以克为单位控制胶量,而泵按容积输送,还要考虑胶液密度,不能把毫升直接当成克。
选用胶水定量泵时,应提供胶种、工作温度下的黏度、目标流量、进出口压力,以及是否含填料、是否容易固化等信息。排量合适,还需要材质、密封和控制方式与工况相配。
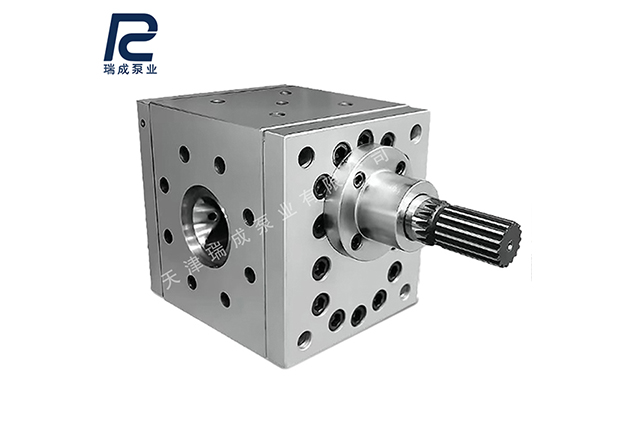
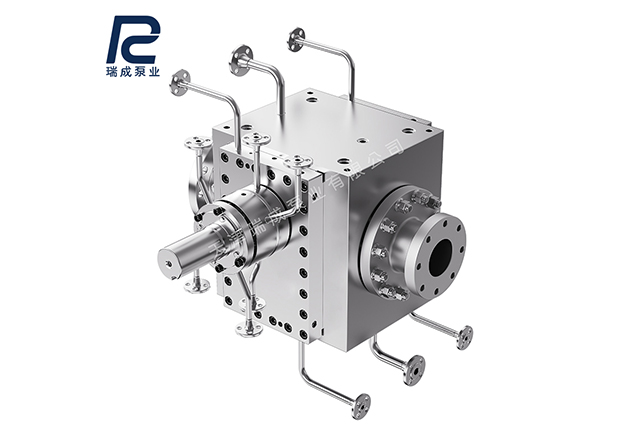
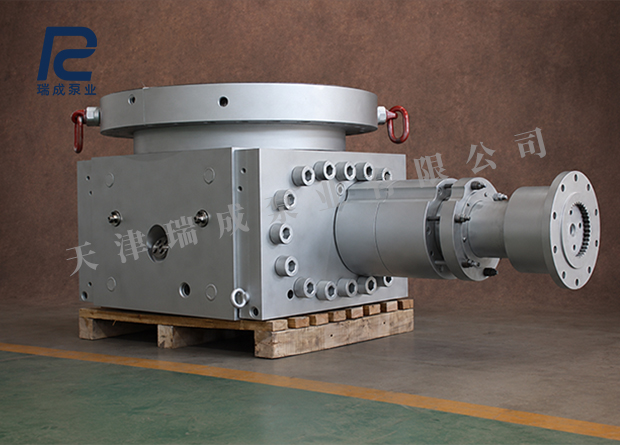
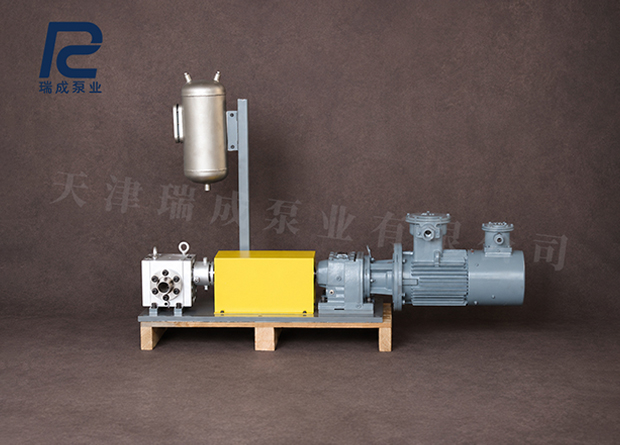
天津瑞成泵业有限公司生产齿轮计量泵,可结合胶黏剂特性及施胶要求进行选型。针对出胶量不准、热熔胶供胶不稳等问题,从进料条件、温控、压力和实际胶量逐项核对,为连续生产提供较稳定的供胶条件。
 扫一扫咨询微信客服
服务热线