全国咨询热线:18630882198
在PP编织袋、塑料绳网、土工材料、柔性集装袋等产品的生产中,拉丝工序直接影响扁丝的宽度、厚度、拉伸性能和后续编织状态。随着客户对丝径一致性、表面质量和批次稳定性的要求提高,单靠挤出机螺杆输送熔体,往往难以兼顾产量与稳定性。
熔体计量泵安装在挤出机与模头之间,主要承担熔体增压、稳压和定量输送任务。它并不是简单增加一台输送设备,而是把容易受到多种因素影响的螺杆出料,转化为相对稳定的熔体流量,为后面的模头成型、冷却和牵伸提供更平稳的工艺条件。
## 拉丝波动往往从模头前开始
拉丝生产看起来是连续过程,但挤出机的实际出料量并不会一直保持不变。原料颗粒大小、喂料均匀性、再生料比例、机筒温度、螺杆磨损和转速变化,都会影响熔体压力与流量。
当这些波动传递到模头,模口各区域的出料速度可能出现差异。冷却后形成的膜片或扁丝便容易出现厚薄不均、宽度波动、牵伸不稳等情况。进入分丝和拉伸环节后,较薄位置承受的拉力更集中,断丝概率也会随之增加。
如果只是反复调整螺杆转速或牵伸速度,通常只能暂时缓解问题,难以消除前端熔体流量变化带来的影响。
## 齿轮定容输送让流量更容易控制
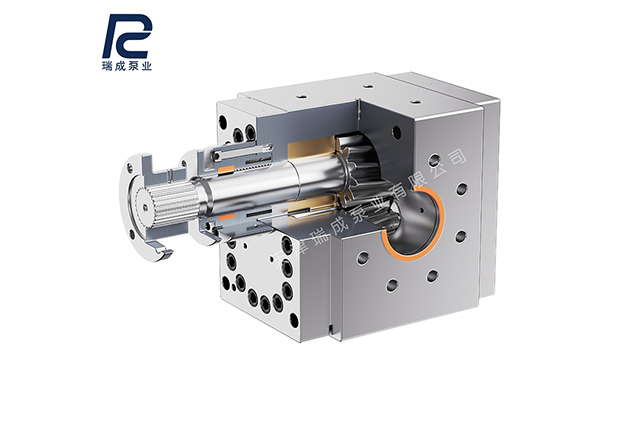
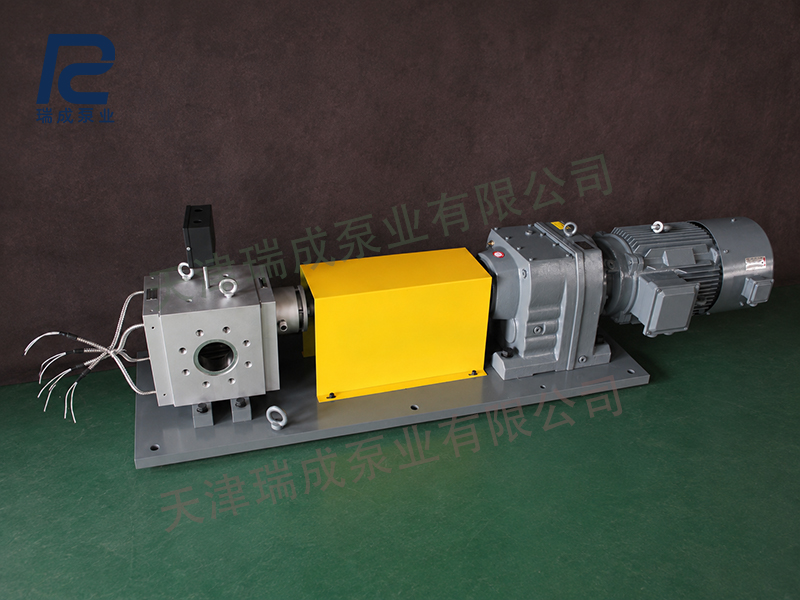
熔体计量泵内部由一对相互啮合的齿轮完成输送。齿轮转动时,熔体被带入齿槽,并沿泵体内壁输送到出口。泵的排量确定后,每转输出的理论熔体量相对固定,生产人员可以通过调整泵速控制流量。
这种输送方式将流量控制从螺杆转速中相对独立出来。挤出机主要负责原料熔融、混合和塑化,计量泵负责后段建压与定量输送,两台设备分工更加清晰。
在合理的温度、转速和压差范围内,计量泵能够削弱螺杆出料波动对模头的影响,使模头入口压力更加平稳,为丝径控制提供基础。
## 丝径稳定有利于后续牵伸和编织
拉丝生产并不只看出料是否连续,还要观察单丝宽度、厚度、克重和拉伸状态。熔体流量稳定后,模口出料分布更容易保持一致,膜片厚度变化相对减小,分丝后的扁丝尺寸也更容易控制。
丝径较为均匀,可以降低牵伸过程中局部受力过大的情况。对于高速拉丝线,较平稳的供料状态还有助于减少频繁调速、接丝和停机检查,使牵伸、热定型、收卷和编织环节衔接得更加顺畅。
需要说明的是,熔体计量泵不能代替原料管理、温度控制和设备维护。如果原料含水量偏高、杂质较多或模头流道存在堵塞,仅靠计量泵无法解决全部问题。它的作用是稳定输送条件,让其他工艺参数更容易调整。
## 面对再生料时更要关注压力变化
拉丝生产使用再生PP、再生PE或混合原料时,不同批次物料的熔融黏度可能存在差异。过滤网逐渐堵塞后,系统阻力也会发生变化。如果依靠挤出机直接向模头建压,螺杆负荷与出料量容易相互影响。
配置熔体计量泵后,泵可以承担一部分模头建压任务,减小下游阻力变化对螺杆塑化过程的干扰。不过,含杂量较高的物料仍应配置合适的换网器,并根据泵前压力变化及时更换滤网,避免较大颗粒进入齿轮工作区域。
常见的设备布置方式为挤出机、换网器、熔体计量泵和模头依次连接。具体安装顺序还要结合物料洁净度、过滤面积、系统压差和生产工艺判断。
## 拉丝线如何选择熔体计量泵
选型时不能只看生产线标称产量,还要结合实际工况核算。需要确认的参数包括每小时挤出量、原料种类、熔体温度、工作黏度、泵前压力、泵后压力、允许转速和连续运行时间。
泵的排量过小,可能需要长期高速运行;排量过大,则可能出现转速过低、流量调节范围受限等情况。泵体材料、齿轮结构、轴承间隙、密封形式和加热方式,也要根据物料特性与使用温度匹配。
对于已有拉丝生产线的改造项目,还应测量设备安装空间、法兰尺寸和中心高度,并评估电机、减速机、压力传感器与控制系统的配合方式。
## 让拉丝生产从“靠经验调整”转向参数控制
拉丝生产对连续性和一致性的要求较高。熔体计量泵通过稳定模头前压力、控制熔体流量和分担建压任务,可以为丝径控制、牵伸运行和连续生产提供更稳定的工艺条件。
天津瑞成泵业可根据拉丝生产线的原料、产量、温度、压力和安装条件,提供熔体计量泵泵头、驱动泵组及配套控制方案。对于已有设备,也可结合现场接口和运行参数进行选型与结构适配。
 扫一扫咨询微信客服
服务热线