全国咨询热线:18630882198
电缆填充绳通常以聚丙烯等材料为原料,经过塑化、挤出、拉伸、冷却和收卷等工序制成,主要用于填充电缆内部空隙,使缆芯结构更加圆整。填充绳虽然结构不复杂,但连续生产过程中容易出现粗细不均、拉伸断裂、表面毛糙和收卷松紧不一致等情况。想让生产线保持稳定运行,需要从原料、温度、挤出压力和牵引速度等环节共同调整。
保持原料状态统一
原料批次、回料比例和含水情况会影响熔体的流动状态。如果回料颗粒大小差别较大,或原料中混有粉尘、杂质,进入螺杆后可能出现塑化不均,引起机头压力波动。
生产前应对原料进行筛分和混合,并根据材料情况控制回料添加比例。对容易吸湿的材料,还要提前进行干燥处理。原料配比发生变化后,不能只调整温度,还要同步观察主机电流、机头压力和出料状态。
合理设置各段温度
温度过低时,物料塑化不充分,挤出阻力增大,填充绳表面容易出现颗粒感;温度偏高时,熔体黏度下降,也可能出现出料发软、拉伸不稳或材料分解。
机筒、连接段和模头温度应结合原料配方、螺杆结构及实际产量分段设置。生产中不要频繁大幅调整温度。修改参数后,应留出一定的稳定时间,再根据出料变化继续微调。
控制模头入口压力波动
螺杆既承担塑化任务,也承担输送和建压任务。原料喂料量、螺杆转速、温度或滤网阻力发生变化时,压力波动会沿流道传递到模头,造成填充绳线径变化。压力反复起伏,还会增加后续拉伸和收卷控制的难度。
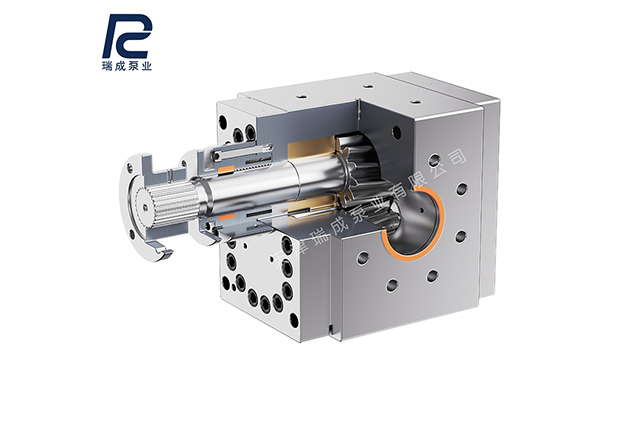
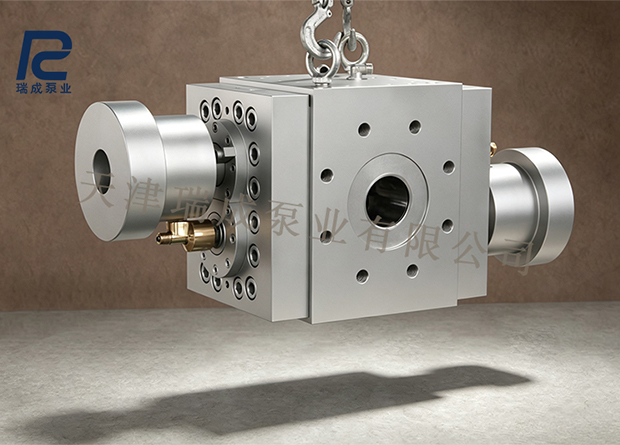
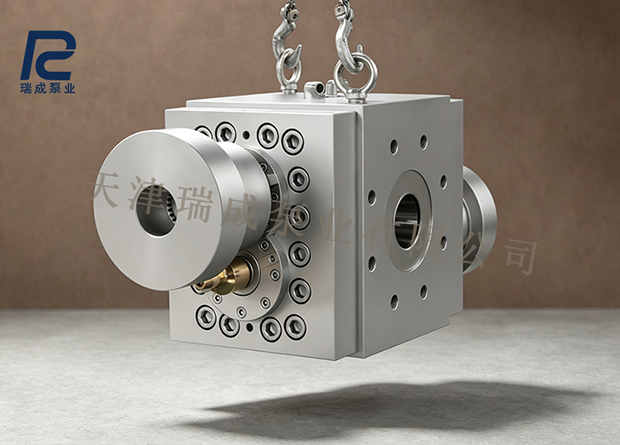
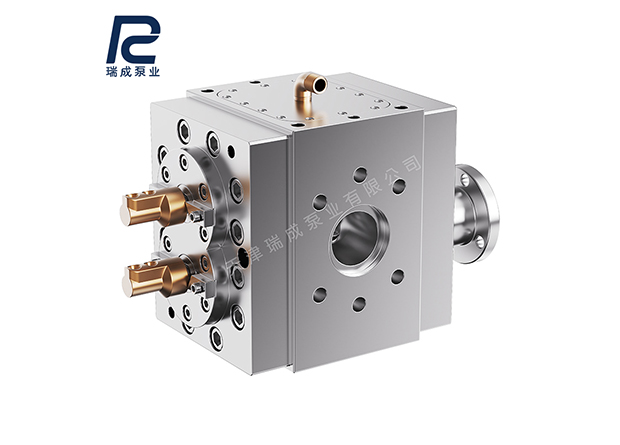
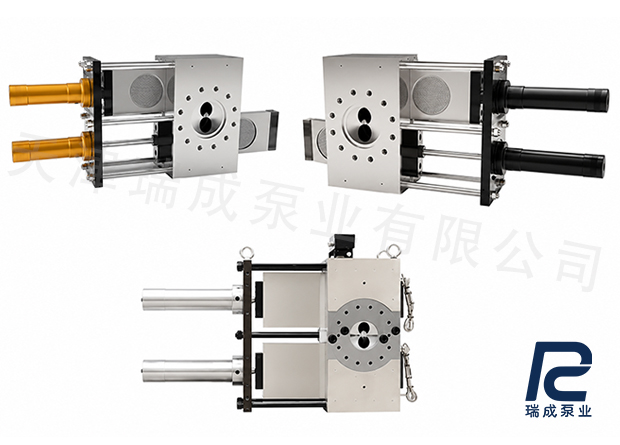
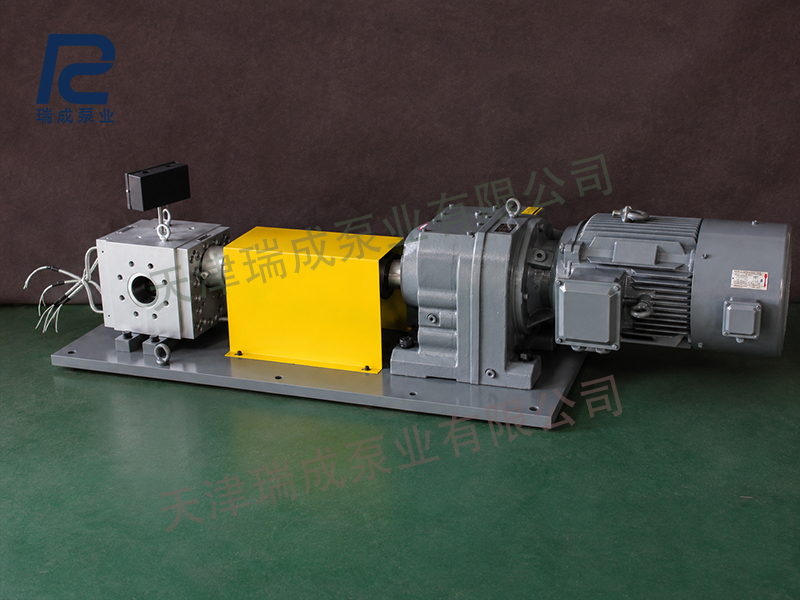
对于线径要求较高或连续生产时间较长的填充绳生产线,可在挤出机与模头之间配置熔体泵。熔体泵依靠齿轮啮合,将熔体按相对稳定的排量送往模头,使模头入口压力和流量更加平稳。相关设备资料也将熔体泵的主要作用概括为高温聚合物熔体的输送、增压和计量。
熔体泵投入运行后,螺杆可更多承担塑化和混合作用,模头所需压力主要由泵体建立,有助于减小螺杆转速变化对出料量的影响。但熔体泵不能空转,启动前应确认泵腔内已有充分熔融的物料,并根据入口压力调整主机与泵的转速配合。
关注过滤系统的阻力变化
原料中的杂质、碳化料和未熔颗粒可能堵塞滤网。随着滤网阻力增加,泵前压力会逐渐升高,出料状态也可能发生变化。生产中应结合压力表数据安排换网,不宜仅凭固定时间判断。
如果原料杂质较多,可根据产量和换网频率选择双工位或连续换网结构,减少换网过程对熔体流动的影响。滤网精度也并非越细越合适,应兼顾产品要求、材料洁净度和系统压力。
做好挤出、牵引与收卷联动
填充绳成形并不只取决于挤出机。牵引速度忽快忽慢,会直接改变绳体粗细;冷却距离不足,容易造成拉伸变形;收卷张力过大,则可能引起断绳或卷形不整。
调试时可先稳定挤出量,再逐步匹配冷却、牵引和收卷速度。正常生产后,应定期记录温度、压力、转速、电流和线径变化。出现异常时,根据参数记录逐项排查,比同时修改多个参数更容易找到原因。
电缆填充绳生产线实现稳定挤出,关键在于让原料塑化、熔体压力和后段牵引保持协调。天津瑞成泵业可结合填充绳材料、产量、熔体黏度、入口压力和模头结构,提供熔体泵及配套驱动控制方案,帮助生产线改善压力与流量波动。
 扫一扫咨询微信客服
服务热线