全国咨询热线:18630882198
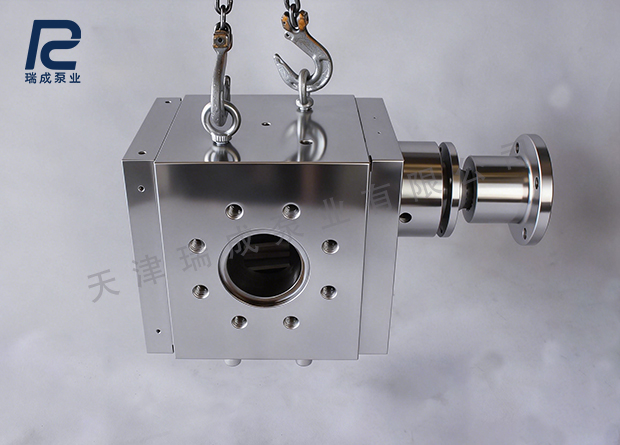
熔体泵通常安装在挤出机与模头之间,承担熔体增压和连续输送的任务。薄膜厚度、单位面积重量及表面状态,并非由单一设备决定,而是与原料状态、塑化温度、过滤阻力、模头结构、冷却效果和牵引速度等因素有关。其中,模头前熔体供料是否平稳,也是生产中需要关注的环节。
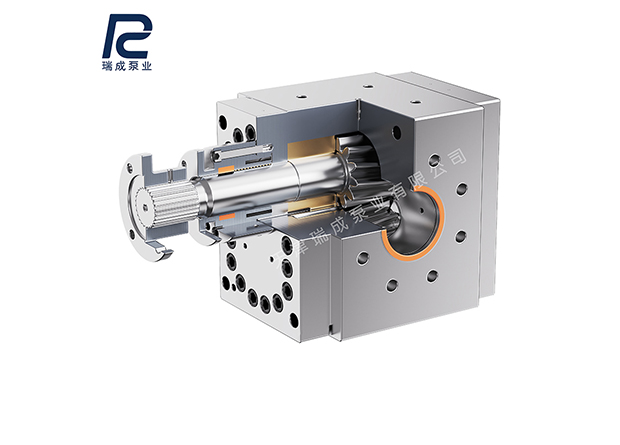
熔体泵依靠齿轮旋转形成容积输送。每转的理论输送量相对固定,在入口供料连续、熔体温度合适的条件下,可按设定转速将熔体送往模头。这样能够减小挤出机螺杆转速变化、塑化状态波动等因素直接传递到模头的影响,为膜厚调节提供较稳定的供料基础。
对于薄膜生产线来说,熔体泵的作用更接近于稳定模头前的压力和流量条件。当模头前压力变化较小,模唇出料状态相对均匀时,横向厚薄调整和牵引控制会更容易观察和配合。尤其是生产片材、流延膜、吹膜或对克重有要求的薄膜产品时,熔体输送状态值得纳入整体工艺管理。
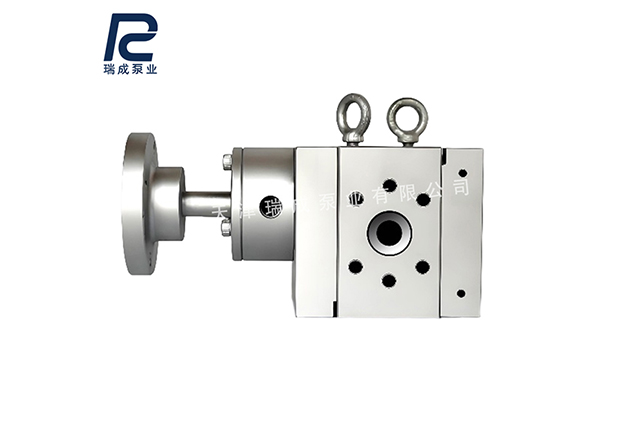
需要注意的是,熔体泵不能单独解决所有膜厚问题。若薄膜出现局部偏厚、偏薄、条纹或流痕,还应检查模唇间隙是否一致、模头温度分布是否均匀、滤网是否逐渐堵塞,以及冷却和牵引是否匹配。原料含水、杂质、回料比例变化,也可能影响熔体流动状态。
选型时,应结合薄膜材料、加工温度、熔体黏度、实际产量、入口压力、模头背压及管路阻力确定排量和转速范围,同时核对加热方式、密封结构和安装接口。开机前应使泵体充分预热,运行中避免无料空转,并持续关注泵前泵后压力、泵速和产品厚度变化,为工艺调整提供依据。
 扫一扫咨询微信客服
服务热线