全国咨询热线:18630882198
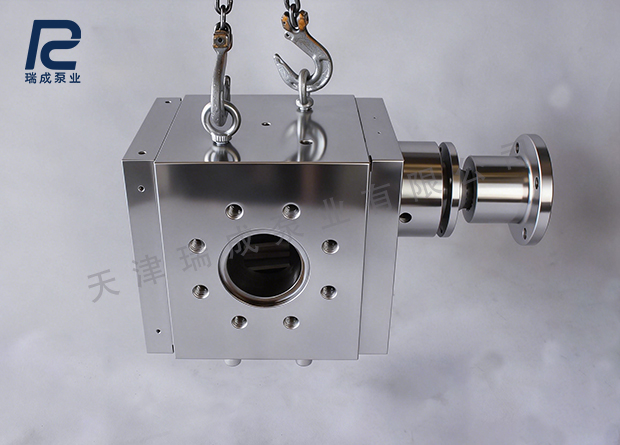
在锦纶纺丝生产中,PA6熔体经过干燥、塑化和过滤后,需要稳定地进入纺丝组件。计量泵通常设置在过滤装置与纺丝组件之间,承担熔体定量输送任务。前端供料条件正常时,计量泵可按照设定排量和转速连续输送熔体,减少上游小幅变化直接传递到喷丝板,为丝束状态和单丝粗细控制提供相对稳定的供料基础。
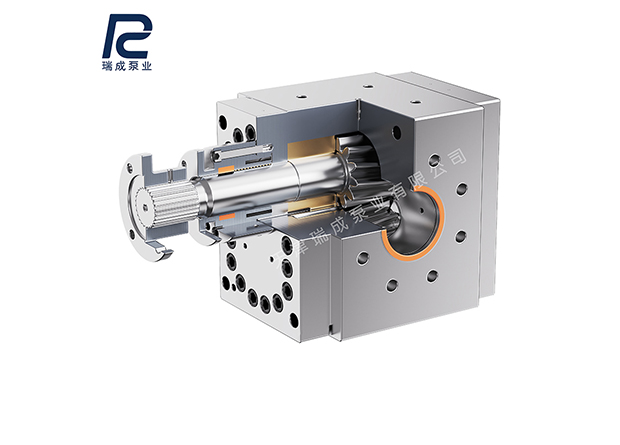
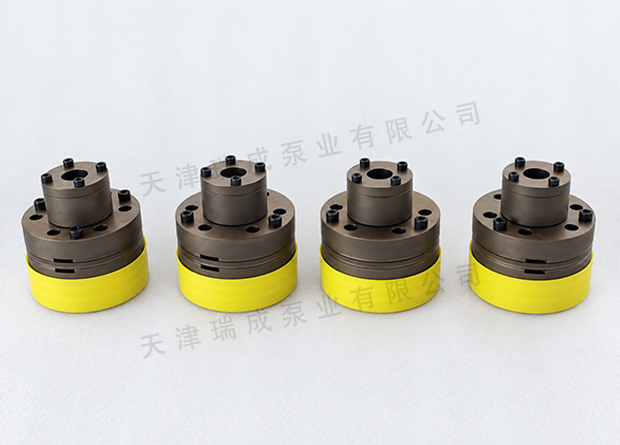
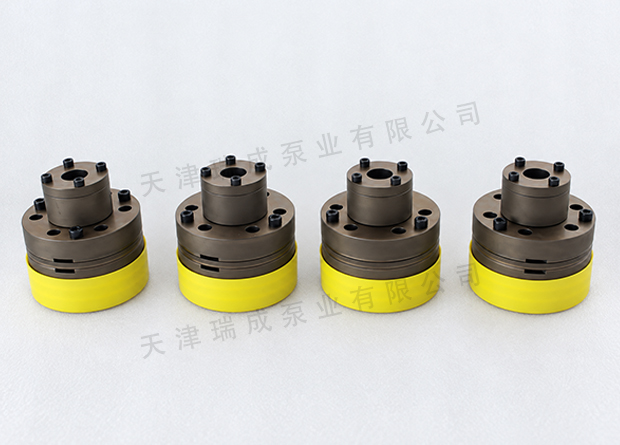
纺丝计量泵多采用容积式齿轮结构。泵轴转动时,熔体进入齿间容积,沿泵腔输送至出口,再进入分配管路和纺丝组件。理论输送量与泵的每转排量、实际转速有关,因此选型时不能只看总产量,还要核对单路流量、纺丝速度、喷丝孔数量、熔体密度及工艺温度。排量与工作转速匹配合理,后续调节时会更有余量。
多路纺丝工况下,各支路的阻力差异也应受到重视。管路长短、弯头数量、保温效果以及纺丝组件内部状态不同,都可能影响各路熔体的流动情况。现场布置时,应尽量使分配管路结构接近,并关注管道及连接部位的保温,避免局部温度下降后导致熔体黏度变化。
需要注意的是,纺丝计量泵主要改善熔体计量和输送状态,并不能解决所有纺丝质量问题。例如,原料干燥不足可能影响熔体状态;温度控制不均会使黏度发生变化;过滤组件使用一段时间后阻力上升,也会影响泵前供料。出现丝束波动、压力变化或单丝粗细不均时,应从原料、温度、过滤、供料压力和传动情况逐项排查。
开机前,泵体及相关管路应预热至工艺要求温度,确认熔体具备流动条件后再启动。运行中可结合泵前泵后压力、转速变化和丝束外观进行观察。
 扫一扫咨询微信客服
服务热线