全国咨询热线:18630882198
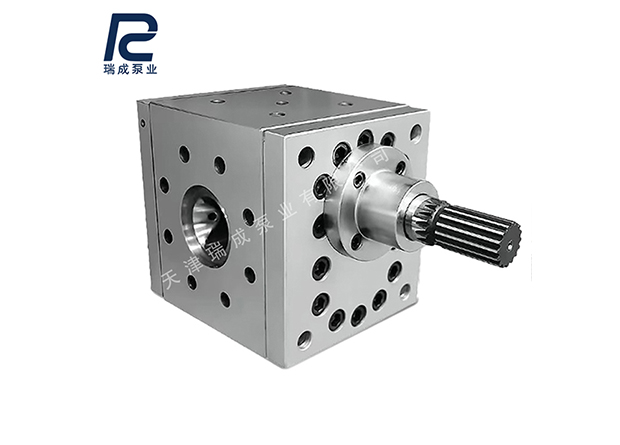
高黏物料输送泵检修应先查运行条件,再重点检查齿轮磨损、轴套间隙、轴封漏点及清洗复装,结合尺寸测量与运行记录查找损伤原因,避免同类故障反复出现。
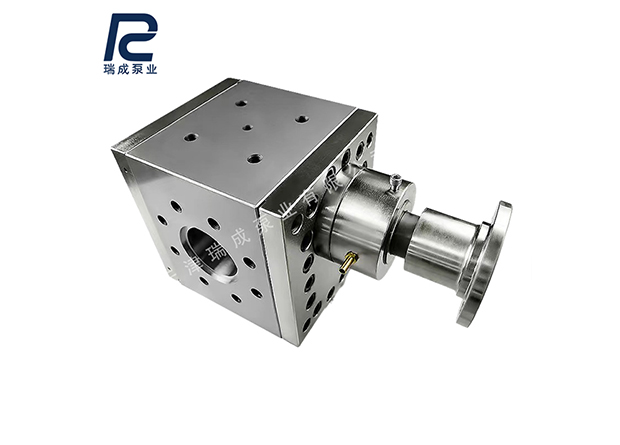
挤出产线增压不能只靠调高螺杆转速,需塑化、过滤、熔体泵与模头供料协同。熔体泵分担增压、稳定出料,配合换网器控制泵前供料,并联动控制减少调机。
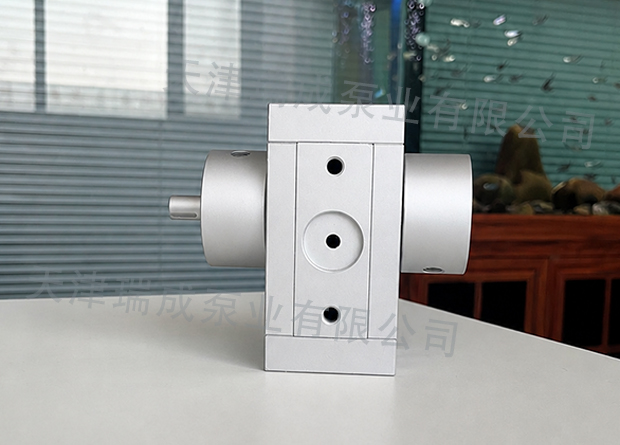
齿轮计量泵选型需综合物料特性、排量、进出口压力及控制方式,结合产量与运行条件核算驱动配置,并同步考虑过滤、加热冷却与维护配套,才能匹配产线实际工况。
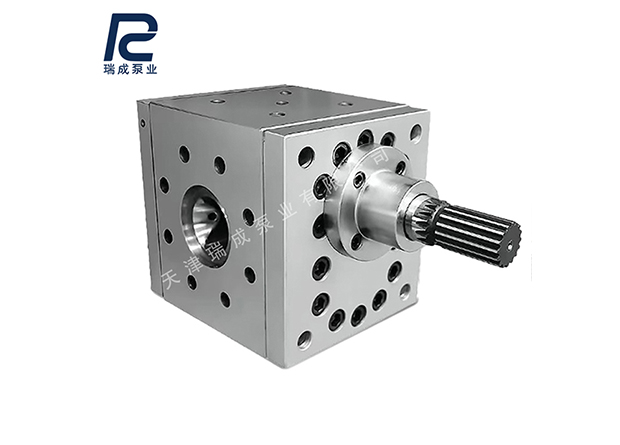
聚合物熔体过滤与熔体泵需配套选型。滤网拦截杂质保护泵体与模头,泵负责增压稳流计量。滤网精度、换网器结构应结合原料洁净度、产量与压差综合判断。
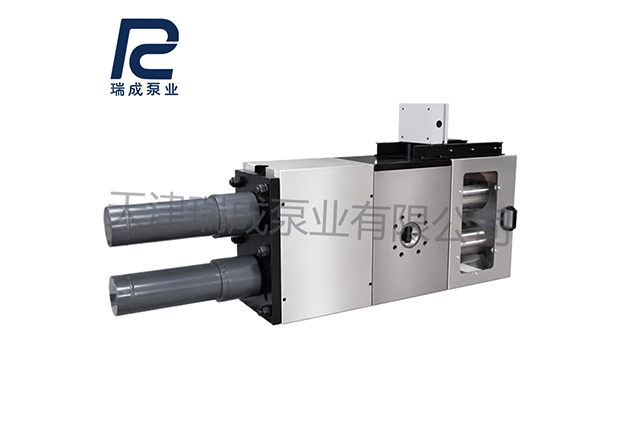
挤出机滤网死角滞留料常因流道台阶、温度偏高或排料不充分导致。处理时需记录压力变化,停机拆检滤网、滤板及流道转角,清理滞留区,并合理选用过渡料或清机料排净旧料。
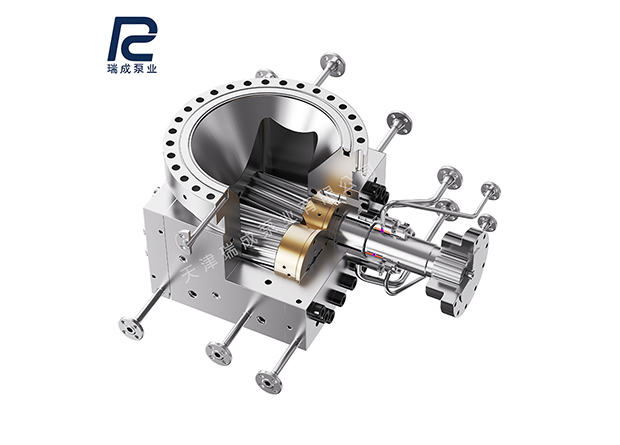
釜底泵直连反应釜底部,采用齿轮容积式输送,实现高黏物料连续排料、增压与计量,减少积存和流量波动,选型需匹配黏度、温度、压力及管路阻力。
 扫一扫咨询微信客服
服务热线